


Спросите пять поставщиков металлов, какой алюминиевый сплав используется чаще всего, и вы, вероятно, получите пять разных ответов. Путаница связана не с отсутствием данных. Это вопрос перспективы. Для обработанных конструктивных элементов марка 6061 является сплавом по умолчанию. Прокатный лист, используемый для резервуаров, корпусов и посуды, 3003 провода. На предприятии литья под давлением рабочей лошадкой является A380, более известный в Азии как ADC12 и в Европе как AlSi8Cu3Fe. Поэтому наиболее полезным ответом для инженера является не конкретный номер сплава, а четкое представление о том, какие сплавы доминируют в каждом процессе и почему.
В этой статье рассматривается система алюминиевых сплавов, сравниваются марки, которые вы действительно встретите в предложениях и чертежах, и объясняется, как выбрать правильный материал для вашего компонента. Он заканчивается практическими советами по выбору механически обработанных и отлитых под давлением деталей, включая проверки качества, которые отличают надежного партнера по литью от дешевого партнера.
Деформируемые сплавы и литые сплавы: начните здесь
Алюминиевые сплавы в первую очередь делятся по способу их формования. Деформируемые сплавы прокатывают, экструдируют, куют или вытягивают в твердые формы, а затем подвергают дальнейшей обработке. Литые сплавы плавят и заливают в форму. Это различие имеет значение, поскольку пределы состава различаются. Деформируемый сплав, такой как 6061, можно раскатывать в листы или экструдировать в профили, но его сложно отливать. Сплав, отлитый под давлением, такой как A380, обладает превосходной текучестью в форме, но его нельзя приобрести в виде стандартного прокатанного листа.
Затем каждое семейство разделяется на термообрабатываемые и нетермообрабатываемые группы. Нетермообрабатываемые сплавы, к которым относятся серии 1000, 3000 и 5000, приобретают прочность в результате деформационного упрочнения во время прокатки, волочения или холодной обработки. Термически обрабатываемые сплавы, такие как серии 2000, 6000 и 7000, упрочняются термообработкой на раствор с последующим искусственным старением, которое часто заканчивается отпуском, например Т6. Этот этап отпуска может повысить предел текучести в два-три раза по сравнению с состоянием отжига, поэтому один и тот же номер марки может появляться в самых разных областях применения.
Это различие объясняет, почему поставщик листов и поставщик литья под давлением дадут вам разные ответы на один и тот же вопрос. Они сообщают о сплаве, который лучше всего работает в их собственном процессе. Полный процесс литья алюминия, от плавки до окончательной обработки, описан в нашей статье. руководство по литью алюминия ; здесь мы сосредоточимся на самих материалах.
Система нумерации сплавов: краткий обзор марки
Большинство коммерческих марок алюминия соответствуют четырехзначной системе Алюминиевой ассоциации. Первая цифра обозначает основной легирующий элемент. В таблице ниже суммированы восемь созданных серий и послание, которое несет каждая цифра.
| Серия | Основной легирующий элемент | Метод усиления | Типичные применения |
|---|---|---|---|
| 1ххх | Нет (минимум 99% алюминия) | Холодная обработка | Электрические проводники, химические резервуары, отражатели |
| 2ххх | Медь | Термическая обработка | Аэрокосмические конструкции, крепеж, высокопрочные механически обработанные детали |
| 3ххх | Марганец | Холодная обработка | Кухонная утварь, резервуары для хранения, ребра теплообменника |
| 4ххх | Кремний | Термическая обработка (some) | Сварочная проволока, паяльный лист, архитектурные профили |
| 5ххх | Магний | Холодная обработка | Морское оборудование, сосуды под давлением, автомобильные кузовные панели. |
| 6ххх | Магний Silicon | Термическая обработка | Конструктивные рамы, машины, автомобильные детали, лестницы |
| 7ххх | Цинк | Термическая обработка | Аэрокосмическая арматура, высокопроизводительные спортивные товары, пресс-формы. |
| 8ххх | Другие элементы (литий, железо и др.) | Варьируется | Специальные применения, фольга, упаковка |
Литые сплавы используют другое обозначение. Алюминиевая ассоциация перечисляет марки отливок с начальной буквой, например A356 или A380, где буква обозначает второстепенные варианты состава. На предприятиях литья под давлением в Японии и Азии используется обозначение ADC, поэтому ADC12 по химическому составу аналогичен A380. Европейские стандарты часто относятся к тому же материалу, что и AlSi8Cu3Fe, что напрямую описывает номинальное содержание кремния, меди и железа. Когда вы получаете международное предложение, проверьте, на какой стандарт ссылаются, прежде чем сравнивать составы разных поставщиков.
Шесть деформируемых сплавов, которые вы увидите в каждом цитате
Рынок широк, но небольшой набор сплавов охватывает подавляющее большинство обрабатываемых и листовых компонентов. Эти шесть постоянно появляются в инженерных чертежах и каталогах поставщиков.
1100
Технически чистый алюминий с исключительной коррозионной стойкостью, теплопроводностью и формуемостью. Прочность низкая, поэтому он используется там, где глубина формовки, электрические или тепловые характеристики имеют большее значение, чем несущая способность.
- Типичный предел текучести: 34 МПа (отпуск О).
- Фольга, отражатели, шильдики, химическое оборудование
3003
Самый распространенный сорт 3000-й серии. Марганец увеличивает прочность примерно на 20% по сравнению с маркой 1100, сохраняя при этом формуемость и свариваемость.
- Типичный предел текучести: 145 МПа (H14).
- Резервуары для хранения, теплообменники, посуда
5052
Самый прочный из распространенных нетермообрабатываемых сплавов. Отличная коррозионная стойкость в морской среде и хорошая усталостная прочность.
- Типичный предел текучести: 193 МПа (H32).
- Топливные баки, морская техника, сосуды под давлением
6061
Самый сбалансированный сорт общего назначения. Поддается термообработке, сварке, механической обработке и доступен практически в любой форме продукта. Это сплав, который по умолчанию используют большинство механических мастерских.
- Типичный предел текучести: 276 МПа (Т6)
- Рамы, автомобильные кронштейны, детали прецизионной обработки.
6063
Меньшая прочность, чем у 6061, но гораздо лучшая скорость экструзии и качество поверхности. Стандартный выбор для архитектурных профилей и декоративной отделки.
- Типичный предел текучести: 214 МПа (Т6)
- Оконные рамы, поручни, светодиодные радиаторы
7075
Высокопрочный вариант. Цинк придает прочность, близкую к стали, в состоянии T6, но труднее управлять обрабатываемостью и коррозионной стойкостью, а стоимость выше.
- Типичный предел текучести: 503 МПа (Т6)
- Аэрокосмическая арматура, основы пресс-форм, детали гоночных велосипедов
С точки зрения закупок шесть вышеуказанных марок удовлетворяют большую часть спроса на алюминий в виде листов, пластин, пруток, труб и профилей. Когда в чертеже указан «алюминий» без марки, 6061-Т6 является самым безопасным значением по умолчанию для обработанных деталей, а 3003 — разумным значением по умолчанию для работы с листовым металлом. Разрыв между этими двумя значениями по умолчанию является причиной большинства ошибок при выборе материала.
Почему 6061 является наиболее часто используемым сплавом общего назначения
Если одна марка должна носить титул «наиболее часто используемый алюминиевый сплав», то 6061 является наиболее подходящим кандидатом для механически обработанных и конструкционных компонентов. В сплаве содержится 0,4-0,8% кремния и 0,8-1,2% магния, которые при искусственном старении образуют силицид магния. Этот механизм дисперсионного твердения обеспечивает предел текучести около 276 МПа в состоянии Т6, что примерно в три раза выше, чем в отожженном состоянии 1100, сохраняя при этом удлинение выше 12%.
Практические преимущества объясняют его доминирование. 6061 хорошо сваривается с большинством стандартных присадочных проволок, обеспечивает чистоту сварки и может быть анодирован для получения достаточно однородного покрытия. Он доступен в виде пластин, стержней, труб, экструзии и ковки. Цепочки поставок глубоки, поэтому сроки выполнения заказов и цены остаются стабильными. Конструкторы также ценят его предсказуемую реакцию на второстепенные операции, такие как сверление, нарезание резьбы и фрезерование на станке с ЧПУ.
Обозначения темпера имеют значение при сравнении котировок. Пруток 6061-Т6 и пруток 6061-T4 имеют разные пределы текучести, разную обрабатываемость и разную конечную твердость, хотя состав одинаков. Если ваш поставщик без колебаний указывает «6061», попросите полное обозначение. Для структурных и механически обработанных компонентов доминирующей спецификацией является T6. Для штампованных листовых деталей более подходящими могут быть сорта O или H, а неправильное указание может привести к растрескиванию во время гибки или зачистке во время формовки резьбы.
Обычное сравнение архитектуры — 6063, где прочность сочетается со скоростью экструзии и качеством поверхности. В таблице ниже показано, чем отличаются эти две оценки.
| Свойство (T6 Закалка) | 6061-T6 | 6063-Т6 |
|---|---|---|
| Предел прочности | ~310 МПа | ~241 МПа |
| Предел текучести | ~276 МПа | ~214 МПа |
| Удлинение при разрыве | 12-17% | 12-18% |
| Скорость экструзии | Умеренный | Высокий |
| Анодированный внешний вид | Хорошо | Отлично |
| Типичные обрабатываемые детали | Кронштейны, корпуса, клапаны | Профили, рельсы, обвязка |
Это различие имеет значение, когда вы приобретаете механически обработанные корпуса или конструкционные кронштейны. Деталь из 6061-T6 имеет почти на 30% больший предел текучести, чем эквивалентная деталь из 6063-T6, поэтому смена марки без изменения геометрии меняет механические характеристики конечного продукта. Если на чертеже не указаны требования, часто выигрывает самое дешевое предложение, и установленное изделие может не выдержать предполагаемых эксплуатационных нагрузок.
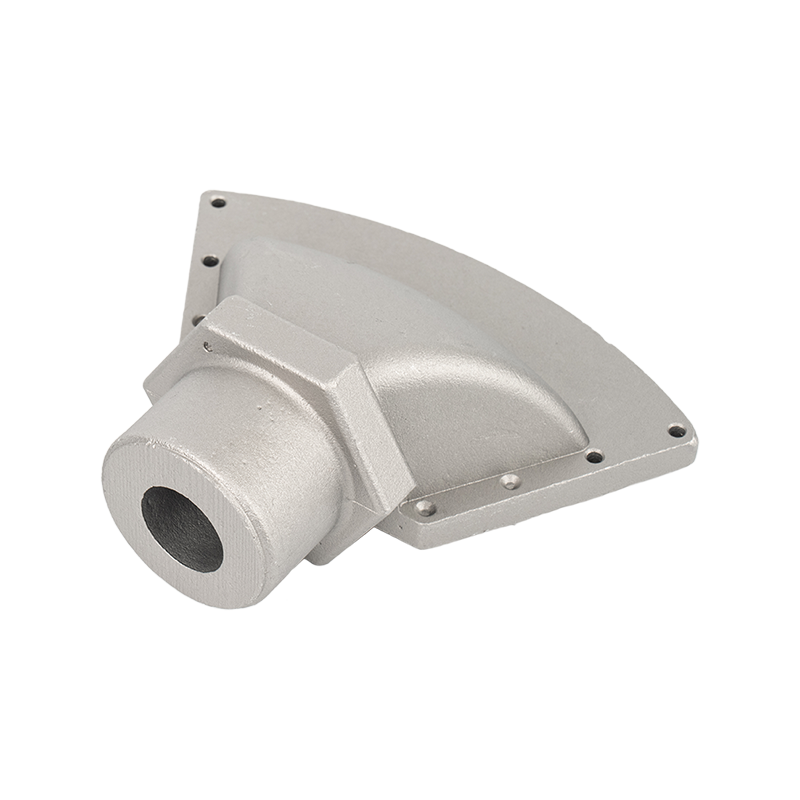 Высокий-Strength Aluminum Alloy Castings for Structural Components В этом варианте литья используется сплав A380 (ADC12), высокое содержание кремния в котором обеспечивает превосходную текучесть при литье под давлением с тонкими стенками, а медь повышает твердость и обрабатываемость, что идеально подходит для корпусов, кронштейнов и деталей насосов. Посмотреть продукт →
Сплавы для литья под давлением: ответ меняется на литейном производстве
Когда компонент изготавливается методом литья под давлением, а не механической обработки, наиболее распространенным алюминиевым сплавом является A380, также обозначаемый ADC12. A380 сочетает в себе высокое содержание кремния, меди и алюминия с небольшим количеством железа, марганца и магния. Содержание кремния около 8% придает расплавленному металлу превосходную текучесть, что важно для заполнения тонкостенных полостей. Добавление меди повышает твердость и обрабатываемость. В результате получается универсальный сплав, из которого покрывают корпуса, кронштейны, детали насосов и конструкционные корпуса.
Литейные сорта отличаются от деформируемых, поскольку к ним предъявляются разные требования. Сплав для литья под давлением должен противостоять горячему разрыву во время затвердевания, не должен чрезмерно вступать в реакцию со стальными штампами и должен легко течь на стадии заполнения. Чистый алюминий и многие деформируемые составы плохо работают в таких условиях. Вот почему вы не увидите номер 6061, указанный для обычного процесса литья под давлением; он затвердевает с риском слишком большой усадки и пористости. Когда конструкторам нужны свойства деформируемого качества, они обрабатывают деталь из прутка или пластины, а не пытаются ее отлить.
К распространенным маркам литья под давлением относятся:
- А380/АЦП12 - универсальная рабочая лошадка с хорошей прочностью, герметичностью и теплопроводностью.
- А383/АЦП10 - немного более высокое содержание кремния для еще большей текучести на геометрически сложных деталях.
- А360 - более высокая коррозионная стойкость и лучшая герметичность гидравлических и пневматических компонентов.
- А356/А357 - термообрабатываемые литейные сплавы, используемые там, где важны пластичность и структурное одобрение, обычно при литье под низким давлением или гравитационным литьем.
- АлМг5Си2 (семейство 518) - алюминиево-магниевый сплав с наилучшей коррозионной стойкостью, который также можно анодировать, хотя сплавы с высоким содержанием магния требуют особого обращения при плавке.
| Сплав | Предел прочности (МПа) | Предел текучести (МПа) | Удлинение (%) | Типичное применение |
|---|---|---|---|---|
| А380/АЦП12 | ~324 | ~159 | 3.5 | Корпуса, кронштейны, корпуса электроинструмента |
| А383/АЦП10 | ~310 | ~152 | 3.5 | Тонкостенные сложные корпуса |
| А360 | ~317 | ~165 | 4.0 | Пневматические и гидравлические компоненты |
| А356-Т6 | ~262 | ~186 | 6.0 | Конструктивные отливки, колесные диски, кронштейны |
| АлМг5Си2 | ~270 | ~140 | 12.0 | Морские и пищевые компоненты |
Выбор между A380 и A356 часто зависит от толщины стенки и пластичности. A380 заполняет тонкие сечения и конструкции сложной геометрии с меньшим количеством дефектов, поэтому он доминирует в корпусах и рамах большого объема. A356 после термообработки Т6 обеспечивает примерно в шесть-десять раз большее удлинение, что важно для деталей, которые должны деформироваться, а не трескаться при ударе или вибрации. Поставщик отливок, который разбирается в обоих семействах, может порекомендовать правильный вариант до того, как будет нарезана оснастка, что позволит избежать дорогостоящих модификаций матрицы в дальнейшем.
Для производителя отливок под давлением решение о сплаве обычно принимается на ранней стадии составления предложения. На чертеже может быть указана марка деформируемой детали, но если геометрия детали была разработана для литья, группа инженеров заказчика обычно утверждает эквивалентную марку литья, например A380 или A356. Эта замена должна быть проверена на соответствие требованиям к давлению, воздействию коррозии и потребностям в окончательной отделке после литья.
 Коррозионностойкие отливки из алюминиево-цинковых сплавов Это алюминиево-цинковое литье, разработанное для работы в сложных условиях, обеспечивает коррозионную стойкость и структурную прочность. Он подходит для применения на открытом воздухе или в условиях умеренной коррозии и поддерживает нестандартную геометрию за счет точного литья под давлением и обработки на станках с ЧПУ. Посмотреть продукт →
Практическая схема выбора вашего компонента
Вместо того, чтобы запоминать один «наиболее распространенный» ответ, инженеры должны сравнивать нагрузку, окружающую среду и производственный маршрут. В таблице ниже показан приблизительный предел текучести для обсуждаемых марок, поэтому вы можете сразу увидеть диапазон.
Сила – это только одна ось. В следующем контрольном списке отражены вопросы, которые должен задать инженер по снабжению, прежде чем устанавливать оценку.
- Механическая нагрузка: Статические, циклические, ударные или ударные нагрузки. Более высокие нагрузки обычно подталкивают вас к деформируемым маркам 6xxx или 7xxx или к маркам термообработанного литья, таким как A356-T6.
- Среда воздействия: Соленый воздух, влажность, промышленные химикаты или контакт с пищевыми продуктами. Сплавы 5xxx и отливки A360, не поддающиеся термической обработке, лидируют по коррозионным характеристикам.
- Рабочая температура: Алюминий хорошо сохраняет прочность при низких температурах, но выше 150°С становится актуальной ползучесть. Проверьте закалку и покрытие для горячего применения.
- Маршрут производства: При изготовлении листового металла используются марки 3xxx и 5xxx; экструзия использует 6xxx; обработка пластинчатых крышек 6061 и 7075; при литье под давлением используется A380, A383 или A360.
- Присоединение: Сварка предпочтительна для сплавов 6061, 5052 и 3003. Некоторые сплавы 7xxx трудно сваривать и требуют специального присадочного материала.
- Требование к поверхности: Качество анодирования зависит от сплава. 6063 и 5052 анодируются до чистоты и блеска; сплавы с высоким содержанием меди этого не делают.
- Стоимость и наличие: Компании 3003 и 6061 имеют самые глубокие цепочки поставок и самые низкие премии. 7075 и специальные литейные сплавы стоят дороже и могут иметь более длительные сроки поставки.
Эта основа подходит как для кованых, так и для литых компонентов. Цель состоит не в том, чтобы гоняться за наибольшим числом, а в том, чтобы сопоставить материал с доминирующим риском отказа. Корпус клапана, который должен выдерживать циклическое давление, требует хорошей усталостной прочности и герметичности; косметический внешний кронштейн должен быть устойчив к коррозии и иметь чистое анодированное покрытие. Записывание требования в виде предложения обычно позволяет быстрее определить, какое семейство сплавов подходит, чем сканирование таблицы свойств.
Поиск деталей из литого алюминия на заказ: что проверить перед заказом
После того как вы выбрали сплав, система качества поставщика определяет, соответствуют ли поставляемые детали спецификации. При литье алюминия под давлением перед принятием производственного заказа необходимо уделить внимание четырем областям.
Сертификация материалов
Попросите сертификат, в котором указан состав сплава и используемый стандарт. Литейный завод с хорошей репутацией проверяет каждую плавку с помощью оптического эмиссионного спектрометра и ведет учет для отслеживания. Если ваш продукт соответствует требованиям автомобильной промышленности, система качества завода должна соответствовать стандарту IATF 16949, а не просто общему сертификату ISO 9001. Эти два стандарта существенно различаются в том, какой объем контроля процесса и документации ожидается от поставщика.
Пористость и герметичность
Пористость является наиболее распространенным дефектом при литье под давлением. Он появляется, когда в процессе затвердевания открываются захваченные газом или усадочные пустоты. Для уплотнительных компонентов, таких как корпуса клапанов и корпуса компрессоров, укажите класс пористости, давление испытания на утечку и приемлемую скорость утечки. Компоненты, которые внешне выглядят одинаково, могут серьезно выйти из строя под давлением после установки, поэтому критерии приемки должны быть записаны в заказе на поставку, а не предполагаться.
Размерные допуски и припуски на обработку
Литье под давлением имеет разумные допуски, но обычно требуется механическая обработка критических поверхностей, резьбовых отверстий и отверстий подшипников. Обсудите с поставщиком, где следует хранить обрабатывающий материал и как деталь будет расположена в приспособлении. Хороший поставщик будет запускать процесс литья и механической обработки с использованием одной и той же системы отсчета, чтобы избежать ошибок суммирования. Это становится еще более важным, когда отливка является частью более крупного узла, включающего приобретенные подшипники, уплотнения или электродвигатели.
Отделочные и вторичные операции
Анодирование, порошковое покрытие, хроматирование, удаление заусенцев, галтовка и испытания под давлением — все это меняет стоимость и время выполнения проекта литья. Подтвердите, выполняет ли поставщик второстепенные операции внутри компании. Вертикально интегрированный завод может снизить логистические риски и сообщать о проблемах качества быстрее, чем сеть субподрядчиков. Если вы хотите оценить поставщика, не заказывая рейс, виртуальный тур по производственному цеху станет полезным первым фильтром. Вы можете совершите виртуальную экскурсию по заводу здесь увидеть, как организован цех литья под давлением от изготовления формы до окончательной очистки.
 Прецизионные литые детали из алюминиевого сплава с вторичными операциями Эти литые детали отличаются высокоточным изготовлением по индивидуальному заказу, сочетающим литье под давлением с механической обработкой на станках с ЧПУ, сверлением и нарезанием резьбы. Обработка поверхности, такая как порошковое покрытие или гальваническое покрытие, повышает долговечность, обеспечивая выполнение сложных сборок и соблюдение строгих стандартов качества. Посмотреть продукт →
Часто задаваемые вопросы
Какой алюминиевый сплав чаще всего используется?
Для обрабатываемых и конструкционных компонентов наиболее часто используемым алюминиевым сплавом является 6061. Для листового и проката лидирующей маркой является марка 3003. При литье под давлением сплав A380, также известный как ADC12, является наиболее широко используемым сплавом. Ответ зависит от производственного процесса.
В чем разница между 6061 и 3003?
6061 представляет собой термообрабатываемый сплав, предел текучести которого примерно в два раза выше, чем у 3003 в стандартных состояниях. 3003 — это нетермообрабатываемый сплав, выбранный из-за превосходной формуемости и коррозионной стойкости при изготовлении листов. 6061 типичен для механически обработанных деталей, а 3003 доминирует в резервуарах, воздуховодах и кухонной утвари.
Можно ли отлить алюминий 6061 под давлением?
Традиционное литье под давлением сплава 6061 не рекомендуется, поскольку сплав затвердевает с чрезмерной усадкой и пористостью. Конструкторы, которым требуется прочность уровня 6061, либо обрабатывают деталь из прутка, пластины или экструзией, либо выбирают литейный сплав, такой как A356, который можно подвергнуть термической обработке до сопоставимых уровней прочности.
Какой алюминиевый сплав лучше всего подходит для морской среды?
Среди распространенных сплавов 5052 и другие магниево-алюминиевые сплавы 5xxx обладают лучшей коррозионной стойкостью. Если ожидается воздействие морской среды, для литых компонентов предпочтительны литейные сплавы A360 или алюминиево-магниевые. Анодирование или порошковое покрытие продлевают срок службы.
ADC12 — это то же самое, что A380?
ADC12 — японское обозначение сплава для литья под давлением, химически аналогичного A380. Оба содержат примерно 8% кремния и 3% меди. Небольшие различия в предельных значениях железа и марганца могут повлиять на пластичность и качество пайки штампом, поэтому подтвердите точный стандарт перед международными закупками.
Как выбрать между 6061-T6 и 7075-T6?
Выбирайте 6061, когда стоимость, свариваемость и коррозионная стойкость имеют значение, а нагрузки умеренные. Выбирайте 7075 только в том случае, если конструкция требует существенно более высокой прочности, например, в аэрокосмической отрасли или в производстве высококачественных спортивных товаров. Сплав 7075 стоит дороже, его сложнее обрабатывать, и он требует защитного покрытия в агрессивных средах.
Какой алюминиевый сплав лучше всего подходит для обработки на станках с ЧПУ?
Сплав 6061-T6 — лучший универсальный выбор для обработки на станках с ЧПУ, поскольку он сочетает в себе хорошую прочность, отличное стружкообразование и широкую доступность. 7075-T6 обеспечивает более высокую прочность, но быстрее изнашивает инструменты и стоит дороже. При очень больших объемах производства марки, предназначенные для свободной обработки, такие как 2011 или 6020, могут сократить время цикла, но при этом жертвуют коррозионной стойкостью или прочностью.
Заключительный вывод: подберите сплав к процессу
Наиболее часто используемый алюминиевый сплав не имеет фиксированного номера, указанного в справочнике. Это марка, которая лучше всего соответствует производственному маршруту и условиям эксплуатации вашей детали. 6061 является стандартом для механических строительных работ. 3003 является стандартом формовки и изготовления листов. A380 является стандартом для литья под давлением в больших объемах. Знание того, на какой вопрос вы действительно отвечаете, будь то структурная прочность, формуемость листа или литейность, важнее, чем запоминание какого-либо отдельного номера марки.
Когда ваш проект переходит от прототипа к серийному производству, обсуждение материалов должно касаться литейного производства, а не только конструкторского бюро. Опытный производитель отливок может дать рекомендации по замене сплавов, вариантам закалки, пределам пористости и способам отделки, которые помогут сэкономить деньги без ущерба для производительности. Если вы оцениваете поставщика литья по индивидуальному заказу, принесите чертеж и рабочую среду. Правильный выбор сплава, документально подтвержденный и проверенный, — это разница между компонентами, которые выдерживают эксплуатацию в полевых условиях, и компонентами, на которые распространяются гарантийные претензии.


